
Percer de la fonte : choisir le bon foret, maîtriser la vitesse et éviter les éclats
Pour percer de la fonte, utilisez un foret HSS-Co à 5% de cobalt minimum et tournez lentement.
- Foret HSS-Co 5% cobalt pour la fonte grise et les inserts.
- Carbure de tungstène indispensable sur la fonte blanche très dure.
- Pointeau obligatoire pour marquer le centre avant de percer.
- Vitesse lente en position 1 sous 8 mm de diamètre.
- Foret de 3 ou 4 mm en avant-trou dès 8 mm.
- Vitesse excessive : foret bleui, émoussé ou fonte éclatée.
Choisir le foret adapté pour percer de la fonte
Quel type de mèche pour quel type de fonte
- HSS-Co 5% cobalt minimum : le choix polyvalent pour la fonte grise et les inserts.
- Carbure de tungstène : indispensable sur la fonte blanche très dure.
- HSS standard : inadapté, il s’émousse en quelques secondes.
- Pointeau obligatoire : marquer le centre avant tout perçage.
Pour la majorité des fontes rencontrées en rénovation, un foret HSS-Co à 5% de cobalt minimum suffit. Ce alliage résiste à la chaleur générée par le frottement, là où un acier rapide classique perdrait sa dureté. Sur une perceuse portative, c’est le compromis le plus sûr pour garder le contrôle sans casser la mèche.
Si vous tombez sur de la fonte blanche, reconnaissable à sa surface très dure et vitreuse, passez au carbure de tungstène. Ce type de foret travaille mieux sur une perceuse à colonne, dont la stabilité limite les vibrations et les éclats. Comptez un foret de 3 ou 4 mm pour l’avant-trou, puis élargissez progressivement dès que le diamètre final dépasse 8 mm.
Un modèle courant comme le HSS DIN 338 type RN à 130° convient à l’acier comme à la fonte. Beaucoup d’assortiments vendus en 19 PCS couvrent tous les diamètres utiles pour un dépannage domestique. Le pointage au pointeau reste non négociable : sans ce petit creux de départ, la mèche ripe et l’émail saute.
Pourquoi le foret HSS standard échoue sur la fonte
Un foret HSS standard ne tient pas sur la fonte pour une raison simple : la matière est abrasive et conduit mal la chaleur. Résultat, l’arête de coupe chauffe en quelques secondes, bleuit et perd sa trempe. Le foret fume, s’émousse, puis tourne dans le trou sans plus rien enlever.
Un HSS-Co à 5% de cobalt encaisse cette montée en température et garde son tranchant bien plus longtemps. C’est ce qui explique l’écart de prix, largement rentabilisé dès le premier perçage réussi.
Vitesses et paramètres de coupe pour percer de la fonte
| Diamètre du trou | Foret d’avant-trou | Vitesse perceuse | Risque si vitesse excessive |
|---|---|---|---|
| Moins de 8 mm | Aucun | Lente, position 1 | Foret bleui, émoussé |
| 8 mm et plus | 3 ou 4 mm | Lente, couple élevé | Éclatement de la fonte |
| Grand diamètre | Progressif par paliers | Lente, sans percussion | Trempe superficielle, éclats |
La règle numéro un sur la fonte : tournez lentement. Une vitesse trop élevée fait chauffer le métal et crée une trempe superficielle, une couche tellement dure que le foret ne mord plus. La surface se « glace » et le perçage stagne. Sur une perceuse sans fil, sélectionnez la vitesse 1 pour obtenir un couple maximal.
Pour les trous dépassant 8 mm de diamètre, ne percez jamais d’un seul coup. Réalisez d’abord un avant-trou de 3 ou 4 mm, puis agrandissez progressivement avec des diamètres croissants. Cette méthode limite la pression sur la pièce et évite l’éclatement de la fonte.
À découvrir aussi
Et si vous devez protéger un tuyau encastré dans le béton, le lit de pose et le fourreau s'imposent avant la coulée.
Côté plomberie, savoir fermer la vanne d'arrêt dans le bon sens puis purger les canalisations rend service avant toute intervention.
Reconnaître les signaux d’un mauvais réglage
Écoutez votre foret : un sifflement aigu signale une surchauffe. Appliquez une pression ferme mais régulière, sans forcer. Une pression excessive sur une fonte épaisse provoque des fissures, tandis qu’une vitesse trop rapide use le foret en quelques secondes. La perceuse à colonne offre une meilleure stabilité et réduit nettement les éclats par rapport à une perceuse portative.
Sécurité et bonnes pratiques lors du perçage de la fonte
Percer de la fonte génère de la poussière très irritante pour les yeux, et la moindre esquille projetée peut causer un accident sérieux. Avant de lancer la perceuse, prenez trente secondes pour vérifier votre équipement et vos gestes techniques : cela suffit souvent à éviter les éclats et les trous ratés.
- Lunettes hermétiques obligatoires : la poussière de fonte s’infiltre partout, protégez-vous les yeux.
- Gants et protections auditives : recommandés pour limiter coupures et bruit répété du perçage.
- Percussion interdite : sur la fonte, le mode marteau éclate la matière au lieu de la couper.
- Ébavurage final : passez une lime ronde ou une fraise pour adoucir le bord du trou.
- Perceuse à colonne préférable : la stabilité réduit fortement le risque d’éclats.
La perceuse à colonne reste le meilleur choix sur une pièce de fonte, mais une perceuse portative convient parfaitement si vous bloquez la pièce dans un étau et gardez le foret bien perpendiculaire. La règle d’or : avancez sans brusquer, la fonte n’aime ni la vitesse excessive ni les coups de force.
Lubrification et refroidissement lors du perçage de la fonte
La fonte se perce souvent à sec, car son graphite interne joue le rôle de lubrifiant naturel. Cette particularité explique pourquoi de nombreux professionnels travaillent sans liquide sur de la fonte grise. Cette règle souffre toutefois des exceptions selon le type de fonte et la profondeur du trou.
Pour une fonte dure ou un perçage profond, appliquez une huile de coupe : elle capte la poussière de fonte, évacue la chaleur et réduit la friction. Un lubrifiant spécialisé prolonge nettement la durée de vie du foret. À l’inverse, un refroidissement insuffisant laisse la chaleur s’accumuler et détrempe l’acier. Le choix sec ou huile dépend donc directement du type de fonte usinée.
En perçage à sec, marquez des pauses régulières pour laisser le foret redescendre en température. Surveillez le bruit : un sifflement signale une surchauffe, tandis qu’un fonctionnement régulier indique des conditions correctes. Au moindre doute, une goutte d’huile ne coûte rien et préserve le foret.
Erreurs courantes pour percer de la fonte et solutions
Diagnostiquer un foret qui fume ou bleuit
Si votre foret fume ou dégage une odeur de brûlé, la cause est presque toujours la même : une vitesse de rotation trop élevée ou un foret déjà émoussé. En perçant la fonte, la chaleur s’accumule très vite et la couleur bleue qui apparaît sur l’acier est un signal d’alerte : elle signifie que la trempe du foret est détruite et que la mèche ne coupera plus correctement.
Un autre indice utile est le son : un sifflement aigu indique que le foret chauffe excessivement. Dans ce cas, arrêtez immédiatement, laissez refroidir la mèche et reprenez à vitesse plus lente. Pour éviter la surchauffe, travaillez à vitesse 1 sur une perceuse sans fil (couple élevé), comme indiqué dans la section sur les paramètres de coupe.
Enfin, un foret HSS standard s’émousse en quelques secondes sur la fonte et provoquera systématiquement fumée et bleuissement. Vérifiez que votre mèche contient au moins 5 % de cobalt avant de poursuivre.
Réparer un trou raté dans la fonte
Un trou raté (décalé, trop large ou mal centré) ne condamne pas la pièce. Voici comment reprendre le perçage proprement :
- Mastic époxy chargé : rebouchez le trou avec un mastic époxy chargé acier ou fonte, adapté aux supports métalliques.
- Rebouchage avant reprise : laissez durcir complètement le mastic avant toute nouvelle opération de perçage.
- Re-pointage obligatoire : marquez le nouveau centre au pointeau pour garantir un guidage parfait du foret.
Si le trou est simplement trop grand pour la vis prévue, passez à un diamètre supérieur et utilisez une cheville ou un insert fileté adapté. Pour éviter de reproduire l’erreur, rappelez-vous qu’un avant-trou de 3 ou 4 mm est indispensable avant le foret final dès que le diamètre dépasse 8 mm.
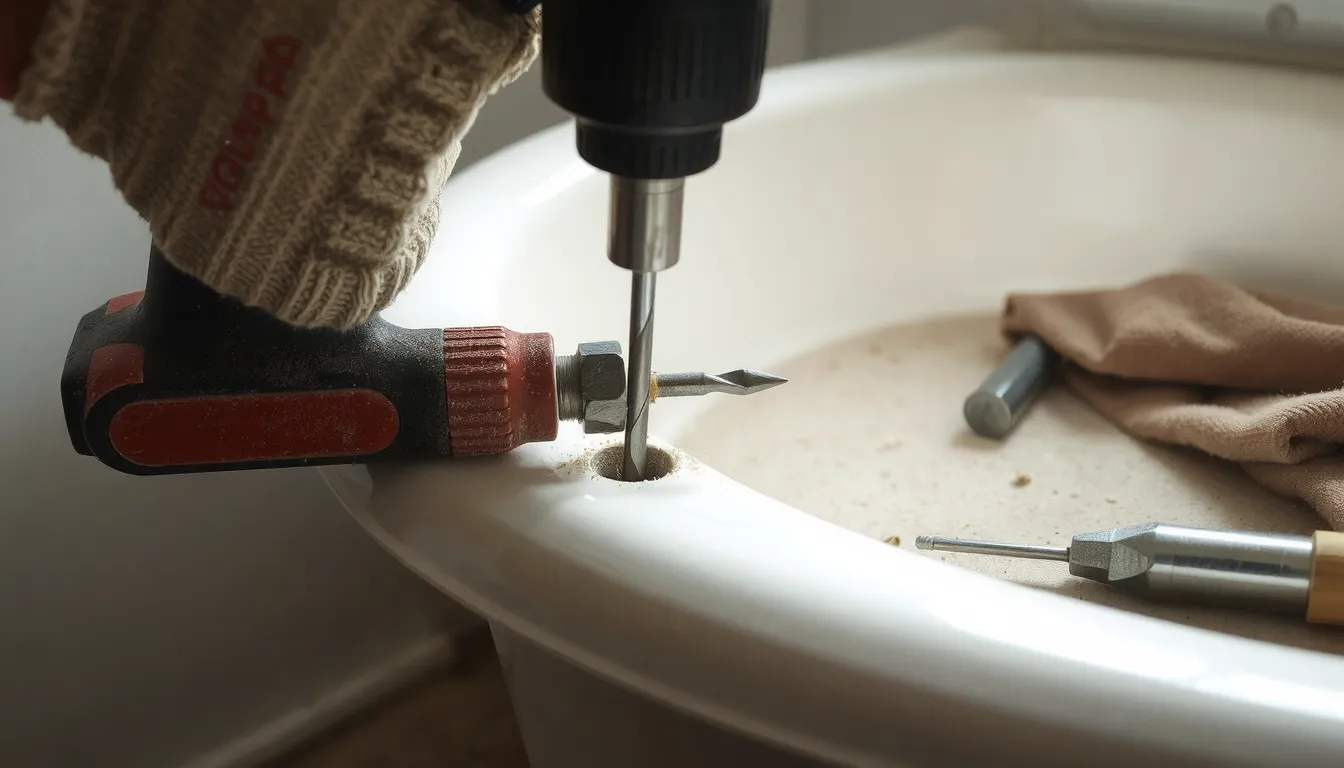
Percer de la fonte émaillée : baignoires, éviers et plaques
Retirer l’émail avant de percer
- Burin pour casser l’émail : frappez délicatement au point de perçage
- Foret cobalt après retrait : l’émail doit avoir disparu avant d’attaquer
- Perçage progressif : diamètres croissants pour ne pas fissurer la fonte
L’émail est une couche de verre fragile appliquée sur la fonte. Si vous attaquez directement avec le foret, l’émail va se fissurer et l’éclat s’étendre bien au-delà du trou prévu. Il faut donc le casser au burin au point de perçage précis, sur quelques millimètres de diamètre, avant toute chose. Une fois la fonte brute apparente, vous pouvez percer avec un foret cobalt. La fonte sous l’émail est souvent plus tendre que prévu, ce qui facilite la pénétration du foret.
Pourquoi la scie-cloche fait éclater la fonte émaillée
La scie-cloche est l’outil le plus risqué sur la fonte émaillée. Ses dents accrochent l’émail puis le soulèvent, provoquant des éclats en couronne autour du trou. Sur une baignoire ou un évier en fonte émaillée, le dégât est souvent irréparable : la zone émaillée part en plaques et laisse apparaître la fonte qui rouille.
Pour un trou large, mieux vaut percer un avant-trou de 3 ou 4 mm, puis agrandir progressivement avec des forets de diamètres croissants, notamment au-delà de 8 mm. Cette méthode limite les vibrations et garde l’émail intact en périphérie. Un ébavurage final à la lime demi-ronde termine proprement le bord du trou, sans arracher l’émail restant.